Eine Lebensmittelfabrik, die gerade eine neue SKU genehmigt hat, hat normalerweise drei Zahlen parat: Zielbeutel pro Minute, Beutelabmessungen und ein Installationsdatum. Die Zahl, die im Stillen über den Rest des Projekts entscheidet, ist eine vierte, und sie wird selten aufgeschrieben – wie sich das Produkt verhält, sobald es die Waage verlässt und in die Tüte fällt.
Wenn Sie das falsch machen, pendelt sich eine Linie mit einer Leistung von 80 Beuteln pro Minute bei 50 bis 55 ein, wobei Werbegeschenke in aller Stille ein paar Gramm aus jeder Packung verschlingen. Der Ablauf, der dies verhindert, ist unscheinbar, aber zuverlässig: Charakterisierung des Produkts, Auswahl der Dosiermethode, Auswahl des Beutelformats, dann Größenförderung, Inspektion und Kartonverpackung rund um die langsamste Bahnhof in der Kette. Der häufigste Grund dafür, dass eine neue Linie ihr Amortisationsziel im ersten Jahr verfehlt, besteht darin, zuerst die Verpackungsmaschine zu kaufen und dann alles andere um sie herum anzubringen.
Ein Dosiersystem ist nur so gut wie die Produktdaten dahinter. Stellen Sie vor dem Modellvergleich ein einseitiges Produktblatt zusammen, das sechs Fragen beantwortet:
Zwei Produkte, die auf einer Strichzeichnung identisch aussehen, erfordern möglicherweise völlig unterschiedliche Feeder. Gefrorenes gemischtes Gemüse lässt sich gut fließen und eignet sich für die Kombinationswägung. Getrocknete Aprikosen kleben, verschmieren und erfordern einen anderen Ansatz. Milchpulver verhält sich wie eine Flüssigkeit in einem Trichter und wie Staub in der Luft. Daher ist eine Füllschnecke und Staubabsaugung erforderlich, keine Waage.
Die meisten Lebensmittellinien, unabhängig davon, ob sie 30 oder 300 Tüten pro Minute verpacken, können in fünf Zonen unterteilt werden. Gehen Sie jedes einzelne Produkt auf Papier durch, bevor Sie sich die Angebote ansehen.
Fügen Sie zwischen den Zonen eine Akkumulation hinzu. Eine zwei Meter lange Pufferschleife des Förderbands absorbiert die dreißig Sekunden, die eine Folienverbindung oder ein Stau kostet, und ist weitaus günstiger, als die Waage jedes Mal anzuhalten, wenn der Kartonpacker zögert.
Beim Dosieren wird Geld verdient oder verloren. Jedes Gramm unnötiger Werbegeschenke auf einer 250-g-Packung, multipliziert mit 60 Beuteln pro Minute und zwei Schichten, wird zu einem Einzelposten, der den Preisunterschied zwischen zwei Füllertypen in den Schatten stellt.
| Methode | Typische Produkte | Arbeitsgenauigkeit | Praktische Grenzen |
|---|---|---|---|
| Kombinationswaage (Mehrkopfwaage). | Gefrorenes Gemüse, Nüsse, Snacks, Süßigkeiten, Nudeln, Leckereien für Haustiere | ±0,5–1,5 g bei Dosen von 100–500 g | Benötigt frei fließende Stücke; Hohe Rahmen erfordern Kopffreiheit über der Verpackungsmaschine |
| Linearwaage | Reis, Zucker, Samen, Granulat, Kleinpackungen | ±1–2 g, langsamerer Zyklus als Mehrkopf | Geringere Leistung pro Spur; Die Genauigkeit verschlechtert sich, wenn der Vorschub ungleichmäßig ist |
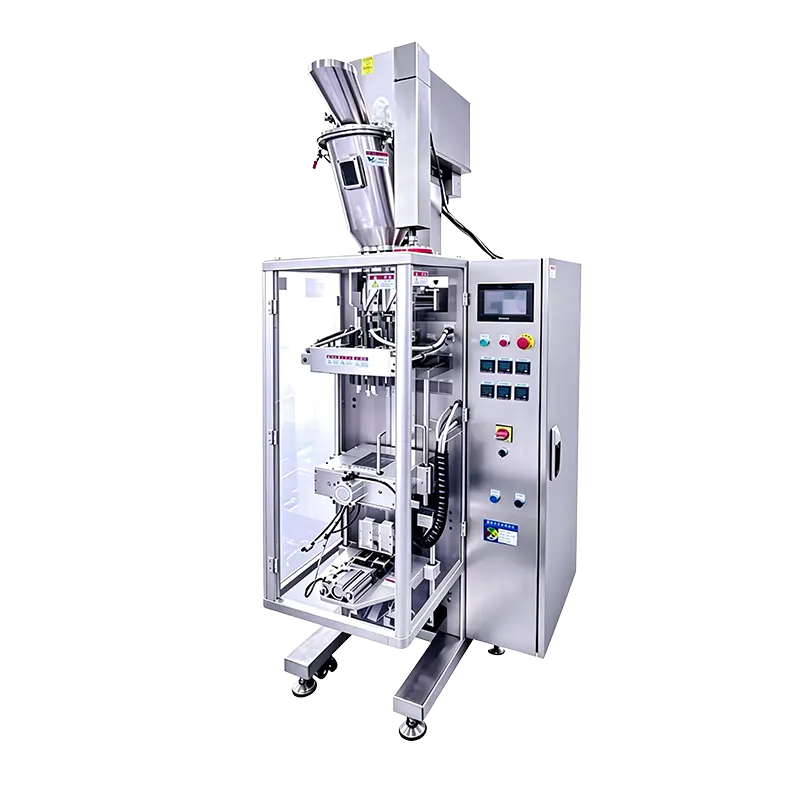
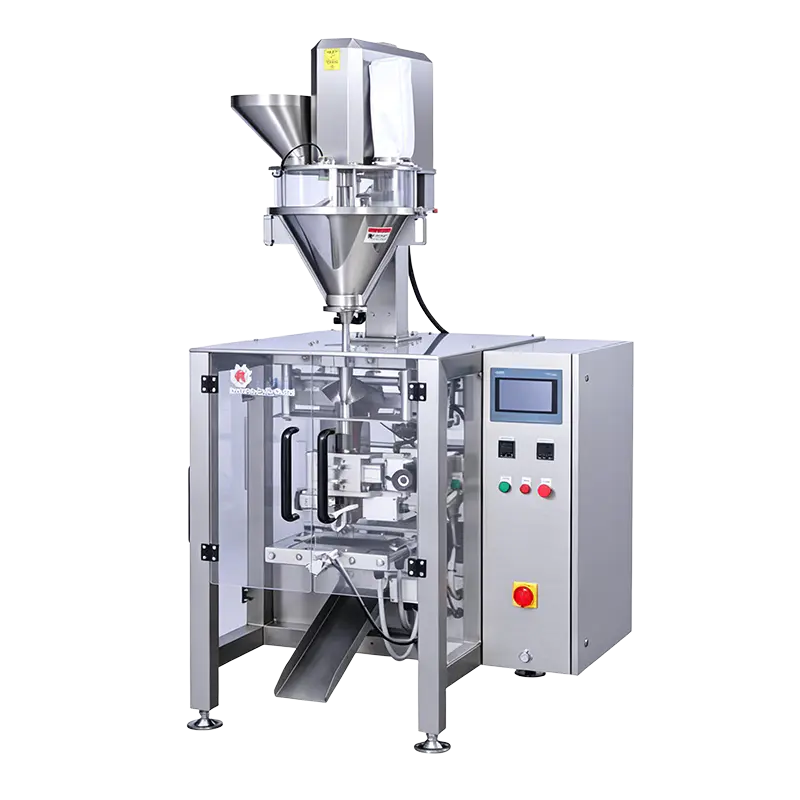
| Schneckenfüller | Mehl, Milchpulver, Gewürze, Kakao, Kaffee | ±1–2 % der Dosis | Staubkontrolle, Produktansammlung im Rohr, Entgasung nach dem Befüllen |
| Volumenbecher | Salz, Zucker, Reis, Bohnen, rieselfähiges Granulat | ±2–3 % der Dosis | Jede Änderung der Schüttdichte führt zu einer direkten Gewichtsverlagerung der Packung |
Mischt eine Packung zwei Komponenten – etwa Nüsse und Trockenfrüchte oder einen Gewürzbeutel mit einem Nudelblock –, hält eine Mischwaage mit getrennten Zuführkanälen das Verhältnis stabil, ohne dass eine zweite Abfüllstation erforderlich ist.
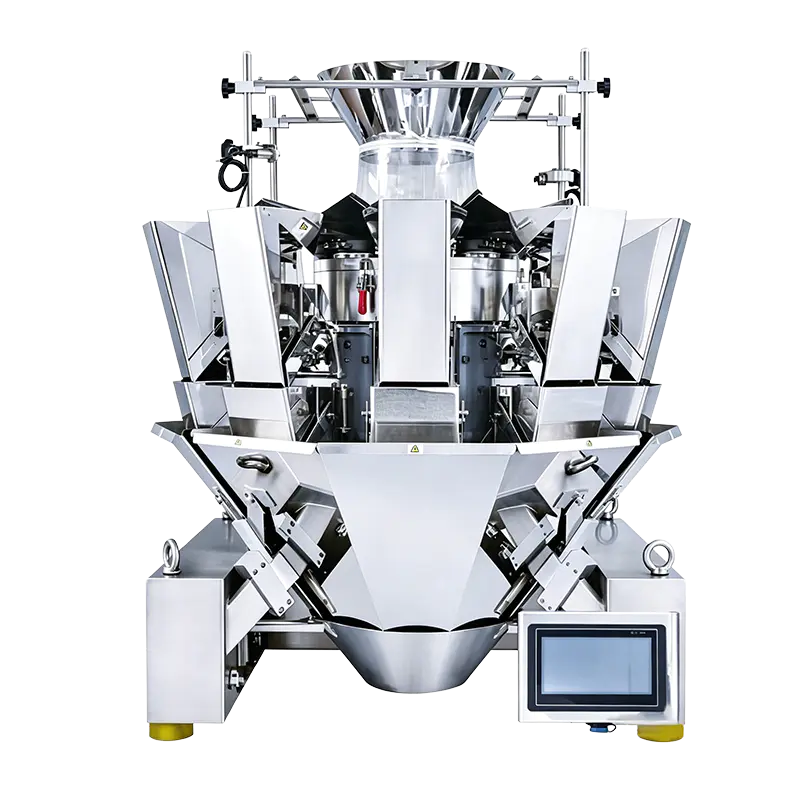
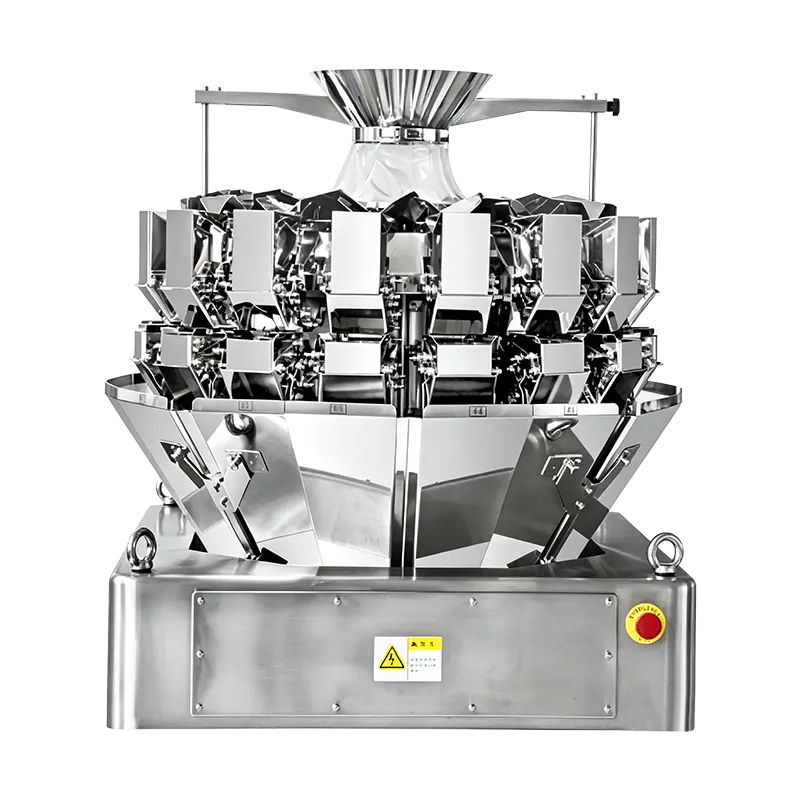 JW-A16 16-Kopf-Mini-Mehrkopfwaage Für klein dosierte, frei fließende Produkte bietet diese 16-Kopf-Waage eine Dosierung von 2–200 g, bis zu 180 Packungen/Minute und zwei Sammeltrichter für schnelles Wiegen. Produkt anzeigen →
Die Wahl zwischen kombiniertem und linearem Wägen wird von der Dosistoleranz, der Stückintegrität und der Zykluszeit und nicht allein vom Preis entschieden; die Vergleich zwischen Mehrkopf- und linearem Wägen geht die Kompromisse mit bearbeiteten Zahlen durch.
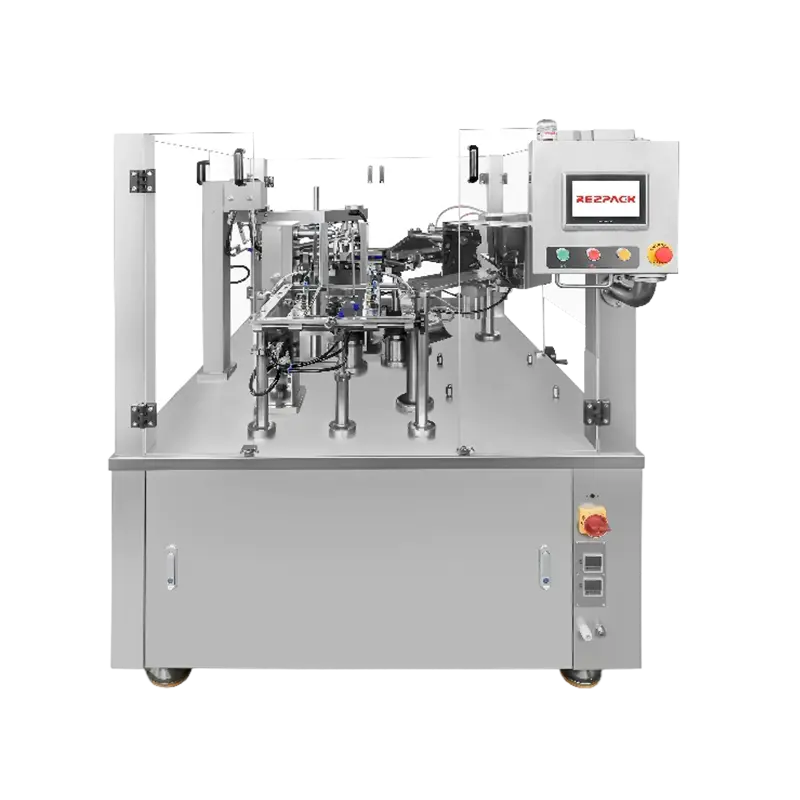
Dies ist die Entscheidung, die das Folienlager der Fabrik, die Regalpräsenz der Packung und die Wartungsroutine prägt. Die vertikale Form-, Füll- und Siegelung erfolgt von einer flachen Rolle, daher sind die Folienkosten pro Packung niedriger und die Geschwindigkeiten höher, aber der fertige Beutel ist ein Kissen oder eine Seitenfalte mit mäßiger Druckregistrierung und ohne Wiederversiegelungsfunktion. Vorgefertigte Beutelmaschinen nehmen einen fertigen Beutel aus einem Magazin, öffnen ihn, füllen und verschließen ihn, was Standböden, Reißverschlüsse, Ausgießer und schwerere Befüllungen bei geringerer Geschwindigkeit und höheren Folienkosten ermöglicht.
Innerhalb beider Familien richtet sich die Modellbezeichnung in der Regel nach der Beutelbreite und -struktur: Kompaktklassen um 150 mm für kleine Einzelhandelsverpackungen, 180 bis 230 mm für mittel- und mittellange Beutel und 270 mm aufwärts für große Kapazitäten oder schwere Arbeiten. Wählen Sie den Beutelbreitenbereich, die Folienstruktur und die Dosierung aus und überprüfen Sie dann den Geschwindigkeitsspielraum.
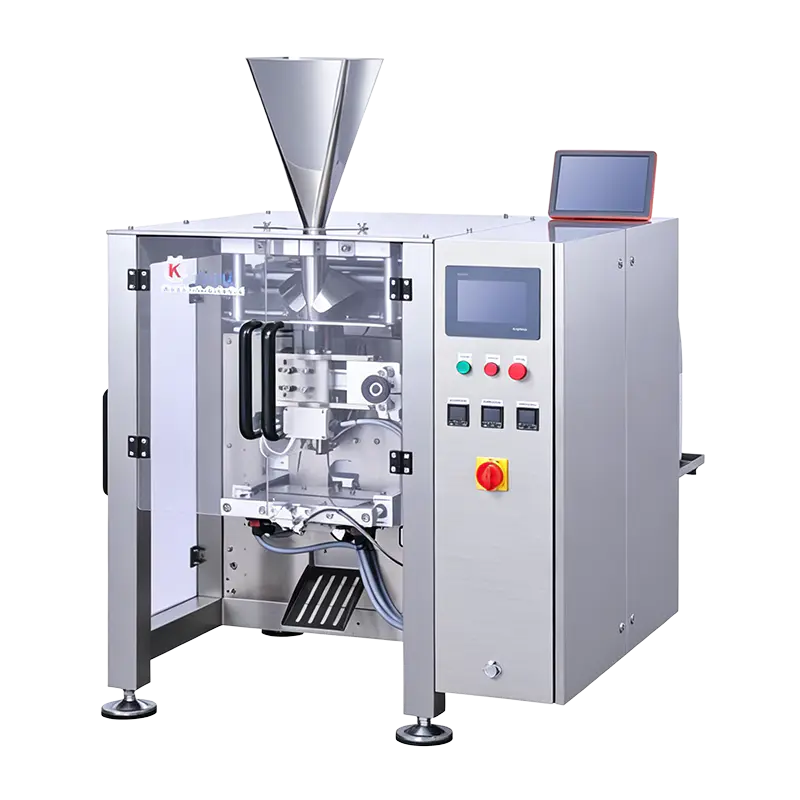 KL180H Hochgeschwindigkeits-Vertikalverpackungsmaschine Da er die Beutelbreiten von 50–150 mm mit dem KL180S teilt, erhöht er die Geschwindigkeit über eine verbesserte Bewegungssteuerung auf 150 Beutel/Minute für schnellere Liniengeschwindigkeiten. Produkt anzeigen →
Ein Detail, das es wert ist, vorab bestätigt zu werden: Deckt der Beutelbreitenbereich der Maschine tatsächlich sowohl Ihre Einführungs-SKU als auch die für nächstes Jahr geplante größere Größe ab? 20 mm Minderleistung machen aus einer zwei Jahre alten Maschine einen Ersatzteilspender.
Inspektionsausrüstung wird oft als letztes Angebot und als erstes die Schuld gegeben. Zwei Regeln sorgen dafür, dass es ehrlich bleibt. Erstens bestimmt die Apertur eines Metalldetektors oder Röntgentunnels die Empfindlichkeit: Eine größere Öffnung lässt größere Produkte durch, verringert jedoch die erkennbare Fragmentgröße. Geben Sie daher die Öffnung anhand der höchsten Packung in der Linie an, nicht anhand der durchschnittlichen. Zweitens ist eine Kontrollwaage nur dann nützlich, wenn ihr Auswurfgerät verifiziert ist – jedes Auswurfsignal muss eine physische Entfernung bewirken, die beim Start und erneut am Ende der Schicht bestätigt wird.
Typische Prüfstückgrößen liegen je nach Öffnung und Produkteffekt im Bereich von 1,5 bis 3,0 mm für Eisen-, Nichteisen- und Edelstahlproben. Produkte mit hohem Salz- oder Feuchtigkeitsgehalt erzeugen ein Signal, das kompensiert werden muss, weshalb Werksversuche mit realen Produkten wichtiger sind als Katalogspezifikationen.
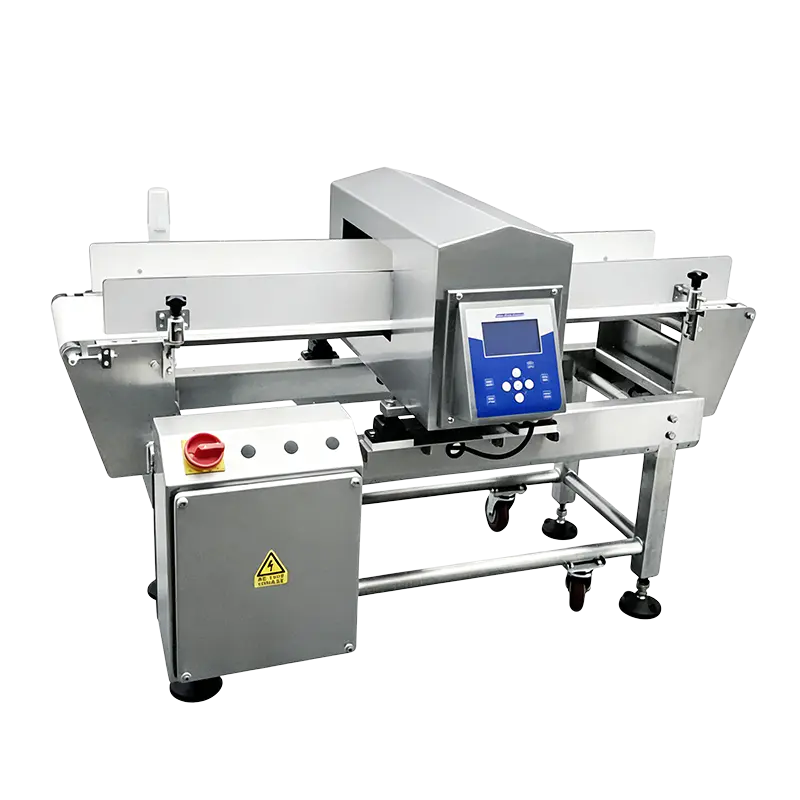 ER3515 Standard-Inline-Metallsuchgerät Für abgepackte Snacks, verpackte Medikamente und abgefüllte Gewürze bietet dieser Inline-Detektor eine Öffnung von 350 x 150 mm, 50 Produktparameterspeicher und mehrere optionale Ausschleusvorrichtungen. Produkt anzeigen →
Für Anlagen, die mehrere Kategorien packen, ist die Lebensmittelverpackungslösungen Die Übersicht gruppiert Maschinen nach Station, sodass eine Linie in einer einzigen Konfiguration zusammengestellt werden kann, anstatt sie aus separaten Katalogen zusammenzusetzen.
Zwei Linien mit identischen Geschwindigkeitswerten können sich in der Reinigungszeit pro Woche in Stunden unterscheiden. Achten Sie auf die Details während des Werksbesuchs und nicht erst nach der Installation:
Auch Filme sind wichtig. Ein Rollendurchmesser von 300 mm bedeutet weniger Klebestellen pro Schicht als eine Rolle von 200 mm; Bei einer Produktionslinie mit 70 Beuteln pro Minute zeigt sich dieser Unterschied als messbare Steigerung der Tagesleistung.
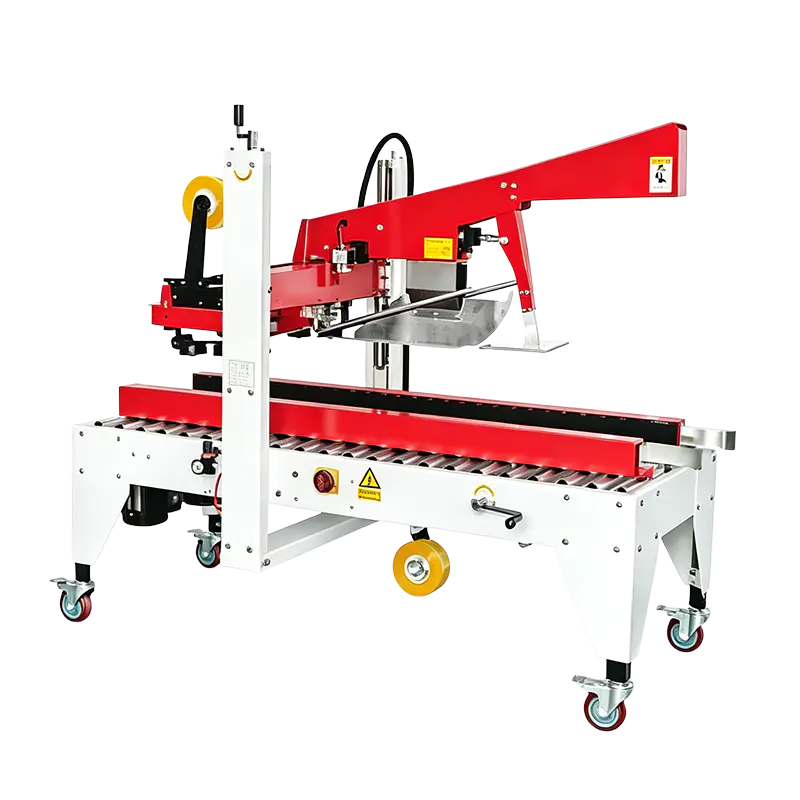
Nehmen Sie einen Tiefkühlgemüse-Verpacker, der 60 Einzelhandelsbeutel pro Minute à 250 g, also sechs Beutel pro Karton, produzieren soll. Rechnen Sie mit realistischen Verlusten von 10 bis 15 Prozent für Siegelfehler, Folienverbindungen, Gewichtsausschuss und kurze Stopps, und die installierte Leistung muss bei etwa 70 Beuteln pro Minute liegen.
| Station | Erforderliche Ausgabe | Es wurde ein Zuschuss gewährt | Ausgewählte Bewertung |
|---|---|---|---|
| Kombinationswaage | 60 Dumps/Min | 15 % für Ausschuss | 70 Dumps/Min |
| Verpackungsmaschine | 60 Beutel/Min | 15 % für Spleiße und Anschläge | 70 Beutel/Min |
| Kontrollwaage | 60 Packungen/Min | Bandgeschwindigkeit bei 200 mm Teilung | 70 Packungen/Min. Durchsatz |
| Kartonpacker | 10 Kartons/Min | 20 % für Kartonstaus | 12 Kartons/Min |
Beachten Sie die Richtung der Zulagen: Sie bringen jede Station über das Verkaufsziel hinaus, nicht darüber. Eine Linie, die genau auf 60 Beutel pro Minute ausgelegt ist, liefert in der Produktion ungefähr 50, und kein noch so großer Aufwand des Bedieners gleicht die Differenz aus.
Beim Abnahmetest werden Spezifikationen vertraglich festgelegt. Eine kurze, überprüfbare Checkliste schützt beide Seiten:
Eine einspurige Linie vom Zuführlift bis zum Palettierer nimmt typischerweise eine Länge von 15 bis 30 Metern ein, zuzüglich Zugangsgängen von mindestens einem Meter pro Seite für Reinigung und Wartung. Der Platz über der Verpackungsmaschine ist genauso wichtig wie die Bodenfläche: Eine Mehrkopfwaage und ihr Zuführsystem können die Höhe um drei Meter erhöhen.
Ja, und viele Lebensmittelfabriken machen genau das: Zuerst die manuelle Beschickung mit einer Verpackungsmaschine, im zweiten Jahr eine Waage, im dritten Jahr die Inspektion und zuletzt die Kartonverpackung. Wichtig ist, dass die zukünftigen Stationen vom ersten Tag an im Rahmen, im Elektroplan und in den Förderhöhen berücksichtigt werden, sonst kosten die Nachrüstungen mehr als die Erstausrüstung.
Nur wenn das Standardsortiment die Beutelbreite, das Füllvolumen oder die Produktform nicht erreichen kann. Sowohl die Vorlaufzeit als auch die Kosten steigen bei kundenspezifischen Teilen. Überprüfen Sie daher zunächst, ob ein benachbartes Modell derselben Serie die Spezifikation mit einem bescheidenen Geschwindigkeitsspielraum abdeckt.
Senden Sie echte Proben, den Schüttdichtebereich, die Zieldosis und -toleranz, die Zielbeutel pro Minute, die Beutelzeichnung mit Filmstruktur und das Reinigungsregime. Dieses Paket ermöglicht es einem Ingenieur, eine Konfiguration anstelle einer Katalognummer vorzuschlagen, und es verkürzt in der Regel den Angebotszyklus, anstatt ihn zu verlängern.
Eine automatische Verpackungslinie ist eine Kette von Toleranzen: Produktfluss am Eingang, Dosiergenauigkeit an der Waage, Siegelintegrität an den Backen, Erkennungsfähigkeit an der Öffnung und Kartonintegrität am Ende. Die Kette gilt nur, wenn jedes Glied anhand der gleichen Zielausgabe und der gleichen Produktdaten spezifiziert wird – weshalb die Spezifikationsarbeit am Anfang, so mühsam sie auch erscheint, die billigste Planung im gesamten Projekt ist.
Das Ingenieursteam von K-Line hat fast zwei Jahrzehnte mit der automatischen Verpackung verbracht, und jedes System wird unter der Aufsicht hochrangiger technischer Mitarbeiter entworfen und gebaut, bevor es die Etage eines Kunden erreicht. Wenn Sie eine Lebensmittellinie planen, ist der nützlichste erste Schritt eine Produktprobe und drei Zahlen: Dosis, Toleranz und Beutel pro Minute.
Kontaktieren Sie uns
+86-573-82788180
+86-15325730953
Benötigen Sie eine E-Mail
info@mainfill.com
jiayingzhuge18@qq.com
Über
Jiaxing K-Line Machinery Co., Ltd. ist ein Hersteller und Dienstleister für automatische Verpackungsmaschinen, der den inländischen High-End- und Überseemarkt bedient.
Links
Produkte
Holen Sie sich ein kostenloses Angebot