Zwei Fabriken können die gleiche vertikale Verpackungsmaschine, die gleiche Mehrkopfwaage und die gleiche Kontrollwaage installieren und das Jahr trotzdem mit Linien abschließen, die sich sehr unterschiedlich verhalten. Die Ausstattungsliste ist selten das, was sie unterscheidet; das Layout ist. Der Abstand zwischen den Stationen, der Ort, an dem aussortierte Beutel abgegeben werden, wie viel Platz ein Techniker hat, um eine Schutztür zu öffnen, und wo Folienrollen gelagert werden – all das entscheidet darüber, wie viele gute Beutel pro Schicht das Band verlassen.
Die kurze Antwort: Erstellen Sie zunächst das Layout der automatischen Verpackungslinie rund um die taktgebende Maschine und ein realistisches Ziel für eine gute Ausgabe und erweitern Sie es dann für Servicezugang, Umrüstung und Ausschusshandhabung. Layouts, die von der gerade freien Grundfläche aus nach hinten gezogen werden, neigen dazu, die kostspieligen Probleme – Hungersnot an der Verpackungsmaschine, blockierte Förderbänder, Umrüstungen, die zwei Personen erfordern – nach der Installation auf das Produktionsteam abzuwälzen.
Jede Linie hat eine Station, die den Rhythmus vorgibt. Bei einer Granulatlinie handelt es sich in der Regel um die vertikale Schlauchbeutelmaschine. Bei einer Pulverlinie kann es sich um den Schneckenfüller oder die Schneckenwaage handeln. Bei einer Multi-SKU-Linie ist es oft die Beutelmaschine mit der längsten Umrüstzeit. Finden Sie es zuerst und behandeln Sie dann jede andere Station als Unterstützung.
Zwei Zahlen bestimmen die Vereinbarung: die Rate dieser Station und die Anzahl der Stunden pro Schicht, in denen sie tatsächlich gute Packungen produziert. Eine Absackmaschine mit einer Leistung von 80 Beuteln pro Minute schafft nicht die ganze Schicht über 80 Beutel – Folienverbindungen, Wiegezykluszeit, Siegelkühlung, Ausschussentfernung und kurze Stopps sind allesamt anstrengend. Teams, die nachgelagerte Förderbänder und Sammelpacker nach den Angaben auf dem Typenschild dimensionieren, haben in der Regel einen Sammelpacker, der die meiste Zeit der Schicht ausgehungert ist. Teams, die so groß sind, dass sie einen guten Output liefern, lassen Spielraum für Verbesserungen, ohne zweimal zu kaufen.
In der Praxis, Die Linienleistung liegt nahe an der langsamsten Stationsrate multipliziert mit der realistischen Betriebszeit , nicht die Summe aller Datenblätter im Angebot. Legen Sie diese Zahl fest, bevor jemand eine Förderlinie zeichnet, denn sie entscheidet darüber, ob Sie eine oder zwei Verpackungsmaschinen benötigen und ob das Ende der Linie manuell oder automatisch erfolgen soll.
Was auch immer das Produkt ist, eine automatische Linie gliedert sich in fünf Funktionsblöcke, und jeder stellt eine andere Frage an den Grundriss. Wenn das Wiegen und die Beutelbildung räumlich nah beieinander liegen, wird der Produktfall verkürzt, wodurch Staub, Verschütten und Gewichtsdrift reduziert werden. Durch die Anordnung der Inspektions- und Ausschusshandhabung neben einem Gang wird verhindert, dass Ausschussbehälter hinter Wachen vergraben werden – eine kleine Entscheidung, die viele Wege erspart.
| Zone | Typische Ausrüstung | Die Frage muss frühzeitig geklärt werden |
|---|---|---|
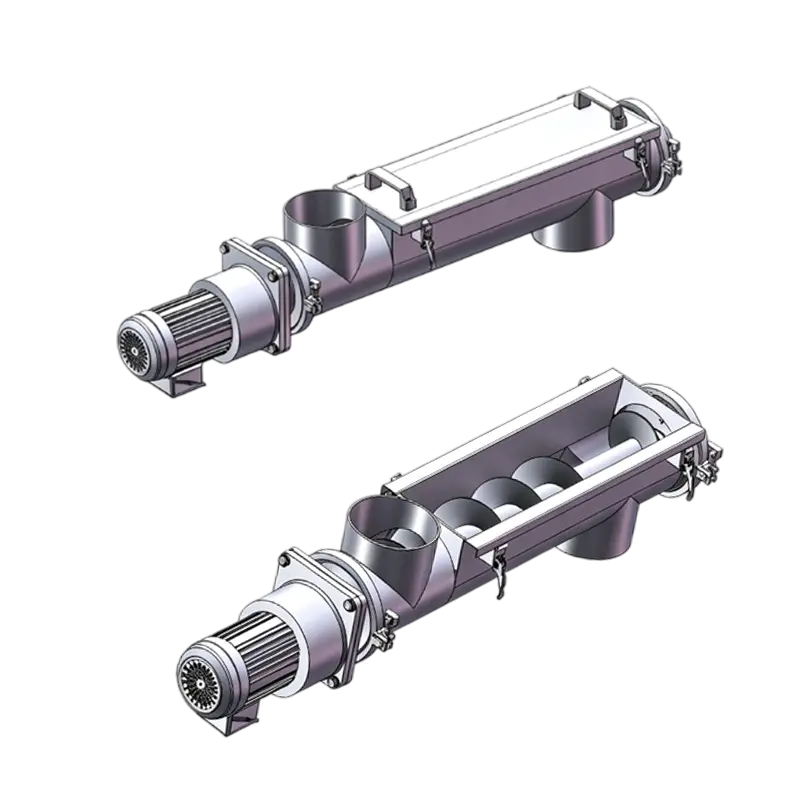
| Einspeisung und Fütterung | Becherwerk vom Typ Z, Vakuumlader, Schrägförderer, Schneckenförderer | Wo kommt das Rohmaterial an und kann ein Bediener nachfüllen, ohne den geschützten Bereich zu betreten? |
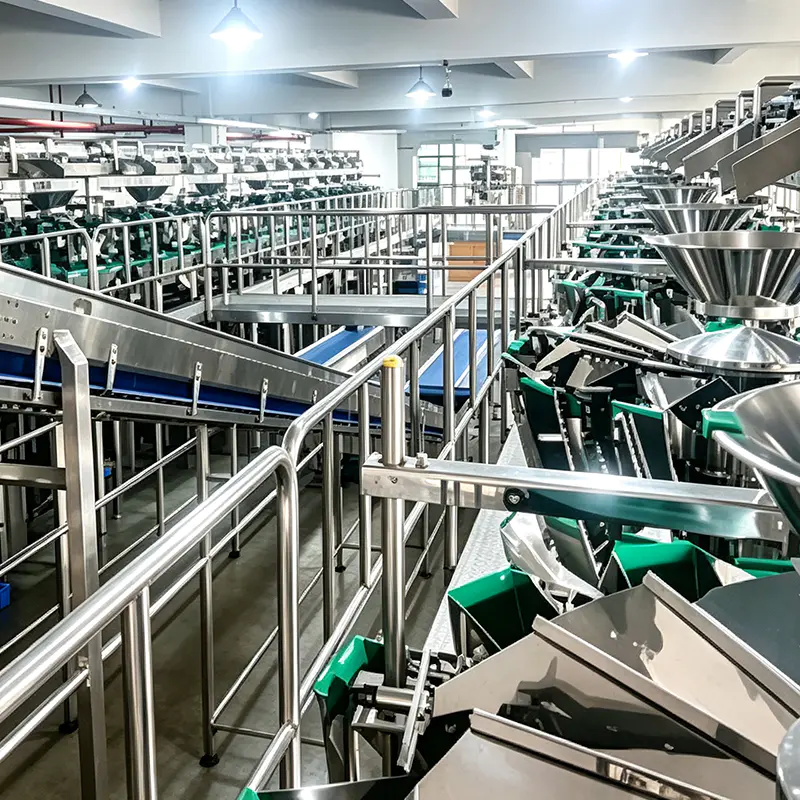
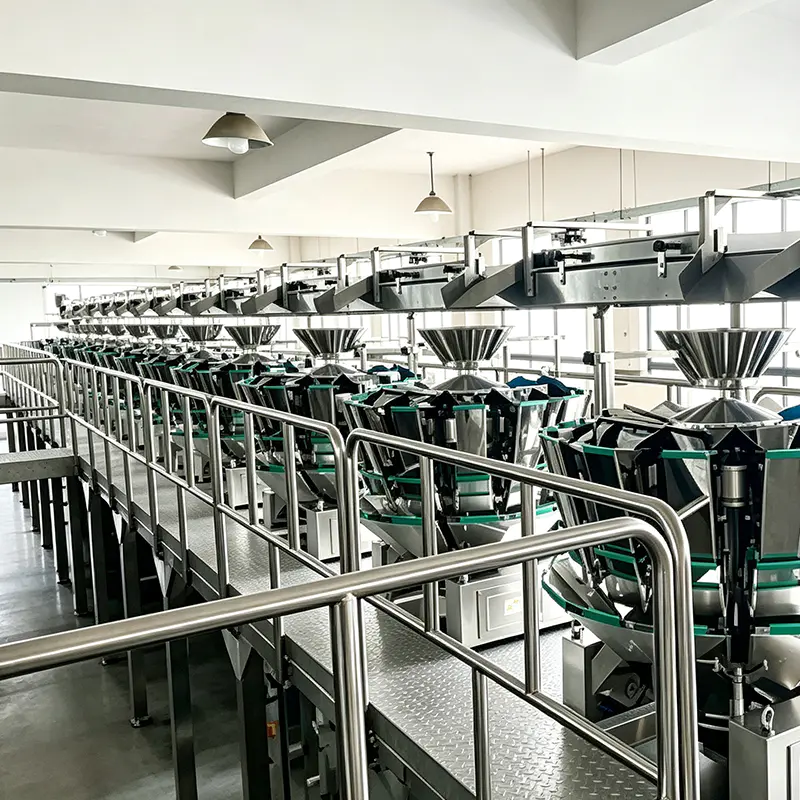
| Wiegen und dosieren | Mehrkopfwaage, Linearwaage, Schneckenfüller, volumetrischer Becher | Welches Wägeprinzip passt zum Produkt und wie weit reicht die Absenkung zum Beutelformer? |
| Beutel- oder Beutelformung | Vertikale Schlauchbeutelmaschine, automatische Maschine für vorgefertigte Beutel | Welche Taschenstile sind derzeit im Trend und welche werden voraussichtlich in den nächsten drei Jahren erhältlich sein? |
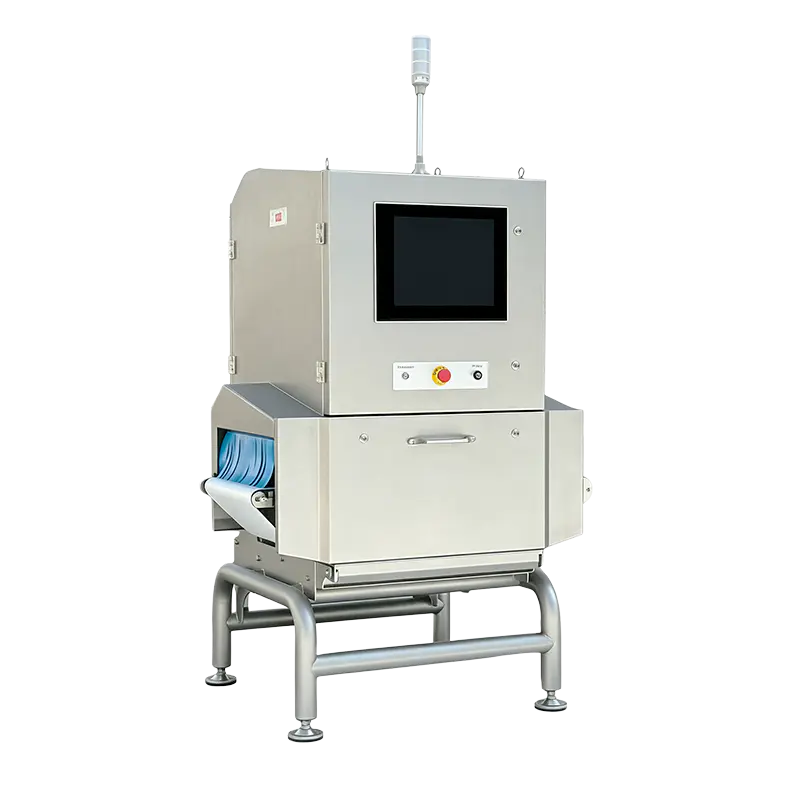
| Inspektion und Ausschuss | Kontrollwaage, Metalldetektor, Röntgeninspektionssystem | Wohin gelangt eine abgelehnte Packung und kann die Ablehnung bestätigt werden, ohne dass die Linie angehalten werden muss? |
| Kartonverpackung und Palettierung | Kartonaufrichter, Kartonpacker, Verschließer, Kodierer, Palettierroboter | Manuelles oder automatisches End-of-Line, und wie viel Stauraum benötigt jede Option? |
Drei Topologien decken die meisten Fabrikhallen ab, und die Wahl verändert den Platzbedarf, lange bevor eine einzige Modellnummer festgelegt ist. Eine Serienlinie führt einen Produktfluss durch jede Station. Eine parallele Linie dupliziert einen Teil des Flusses, sodass eine Hälfte weiterlaufen kann, während die andere anhält. Eine gemischte Linie verfügt über ein gemeinsames Frontend und teilt sich stromabwärts auf, was sich für ein Basisprodukt mit langen Auflagen und Varianten mit kleinen Auflagen eignet.
| Topologie | Beste Passform | Kompromiss |
|---|---|---|
| Serie | Eine Produktfamilie, hohes Volumen, stabile Nachfrage | Höchste Effizienz pro Quadratmeter, aber keine Redundanz – eine Anlaufstelle stoppt alles |
| Parallel | Mehrere SKUs oder eine Produktion, bei der die Betriebszeit wichtiger ist als die Stellfläche | Dupliziert Geräte und Versorgungseinrichtungen, wodurch der Platz für einen Teil des Flusses ungefähr verdoppelt wird |
| Gemischt | Langfristiges Basisprodukt plus häufige Kleinauflagen | Insgesamt gute Balance, aber Routing, Zusammenführung und Steuerung erfordern mehr Planungsaufwand |
Wenn Ihr Ziel einer guten Leistung auf einer Serienlinie mit angemessenen Puffern erreicht werden kann, widerstehen Sie der Versuchung, zwei Halblinien zu bauen. Doppelte Fließwege bedeuten eine doppelte Reinigung, einen doppelten Wechsel und doppelt so viele Orte, an denen das Produkt stehen bleibt und abgestanden ist.
Die meisten Layout-Überarbeitungen stammen von Dingen, die bis zur Installationswoche niemandem oblag. Gehen Sie die Zeichnung mit diesen sechs Punkten durch, bevor Sie sie abzeichnen:
Fügen Sie bei nassen oder klebrigen Produkten Abflussgefälle, einen Abwaschschutz für Motoren und Sensoren sowie einen Plan hinzu, wo das Spülwasser den Raum verlässt. Dies sind billige Linien auf einer Zeichnung und teure Linien nach dem Gießen des Betons.
Sobald die Zonen und die Topologie festgelegt sind, wird die Auswahl der Geräte schnell eingeschränkt. Die taktgebende Verpackungsmaschine bestimmt die Höhe des Förderers und die Puffergröße. Der Wiegekopf bestimmt die Zykluszeit und damit die Länge des Tropfens. Die Inspektionsstation bestimmt, wo sich der Ausschussschacht und der Bestätigungsbehälter befinden müssen.
Für die Produktion von Granulat und Snacks in mittelgroßen Beuteln ist häufig eine Hochgeschwindigkeits-Vertikalmaschine der Anker: Die KL230H verarbeitet ein mittleres Beutelformat am oberen Ende des Geschwindigkeitsbereichs, daher müssen nachgeschaltete Förderer und der Sammelpacker entsprechend dimensioniert werden und nicht von einer langsameren Maschine, die später ersetzt wird.
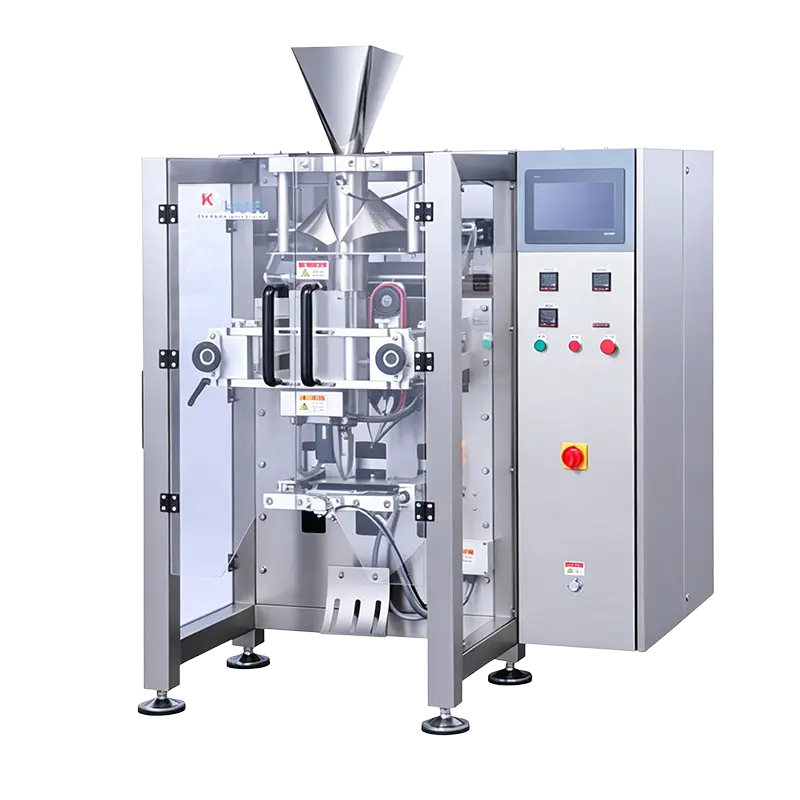 KL230H Hochgeschwindigkeits-Vertikalverpackungsmaschine für mittlere Beutel Der Hochgeschwindigkeits-Vertikalpacker KL230H für mittelgroße Säcke, 15–150 Säcke/Min., eignet sich für Erzeuger von Nüssen, Tiefkühlkost und Agrarprodukten, die einen höheren Durchsatz bei mittelgroßen Säcken benötigen. Produkt anzeigen →
Wenn das Gewichtsfenster der Packung eng ist – kleine Beutel, präzise Dosierung, geringe Streutoleranz – ist eine hochpräzise Linearwaage in der Regel ein besserer Layout-Partner als eine große Mehrkopfwaage, da der kürzere Zyklus den Fallweg kompakt und die Stauberfassung einfach hält.
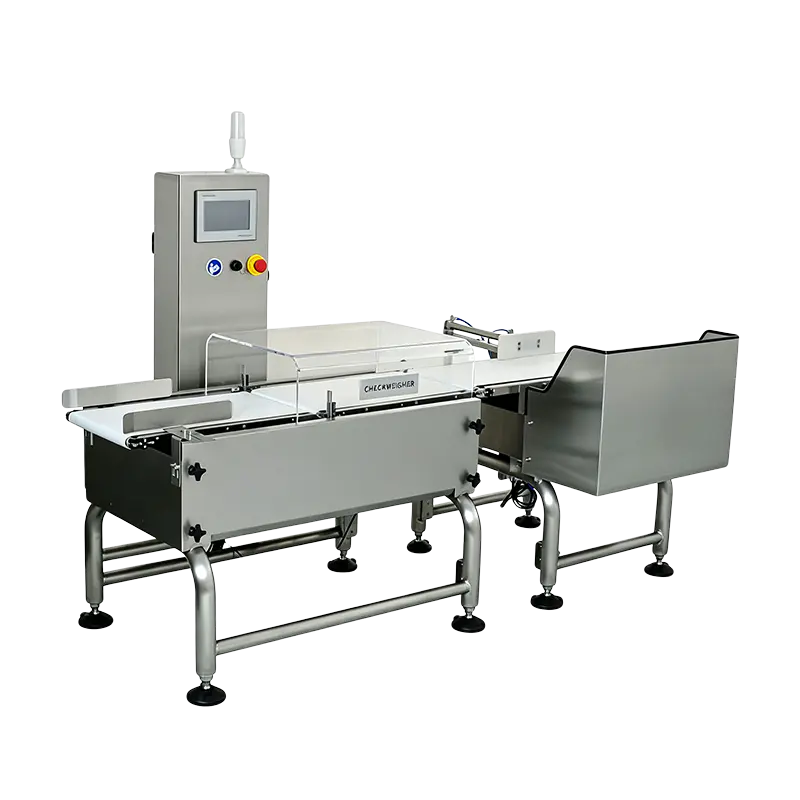 EW-300-1000 Hochpräzise lineare Kontrollwaage Für schmale Packungsgewichtsfenster und präzise Dosierung bietet diese lineare Kontrollwaage eine Genauigkeit von ±0,3 g und bis zu 80 Stück/min auf einem 300-mm-Band. Produkt anzeigen →
Der Inspektionsblock verdient eine frühe Platzierung, keine übrig gebliebene Ecke. Ein standardmäßiger Metalldetektor, der nach dem Verschließen und vor dem Verpacken von Kartons platziert wird, benötigt eine ausreichende offene Förderbandlänge für einen sauberen Ausschuss und einen Bestätigungsbehälter, den ein Bediener erreichen kann, ohne sich über eine Schutzvorrichtung beugen zu müssen. Wenn Sie immer noch Kopfzahlen und Wiegeprinzipien vergleichen, ist dieser Leitfaden hilfreich Wahl zwischen Mehrkopf- und Linearwägung erklärt, wo jeder passt.
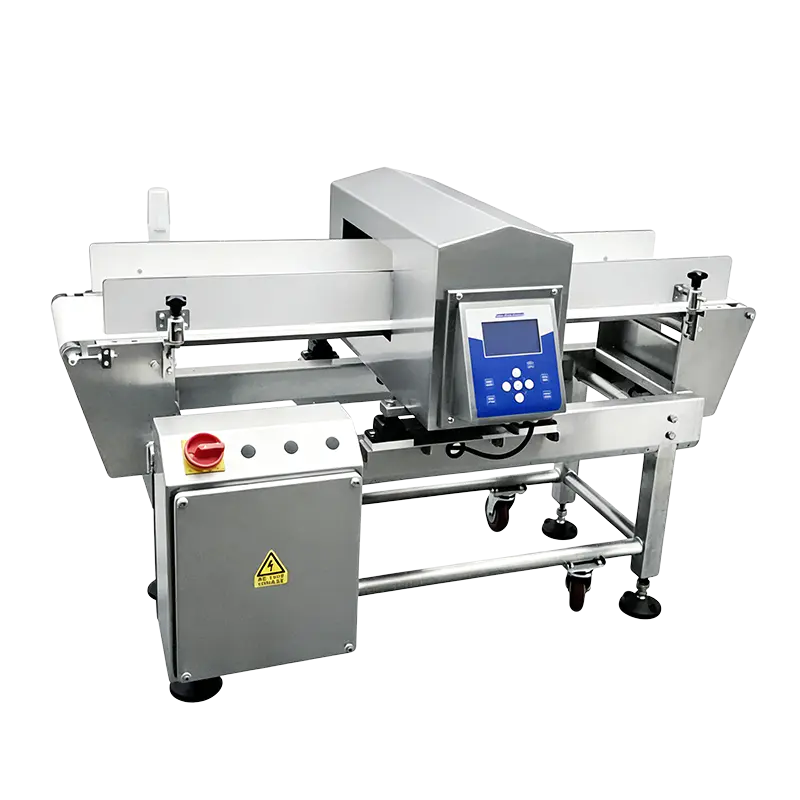 ER3515 Standard-Metallsuchgerät Standard-Metalldetektor für abgepackte Snacks, verpackte Medikamente und abgefüllte Gewürze; 350×150 mm Apertur, Fe≥0,8 mm Erkennungsfähigkeit. Produkt anzeigen →
Layoutzeichnungen wirken ruhig, weil sich auf ihnen nichts verändert. Echte Linien tun es. Wenn sich drei SKUs eine Verpackungsmaschine teilen, sollte das Layout Formatteile, Film und Druckzylinder in Reichweite der Maschine platzieren und den Werkzeugwagen vom Laufgang fernhalten. Eine Umstellung, die 25 statt 45 Minuten dauert, ist oft eine Lagerortentscheidung und keine technische.
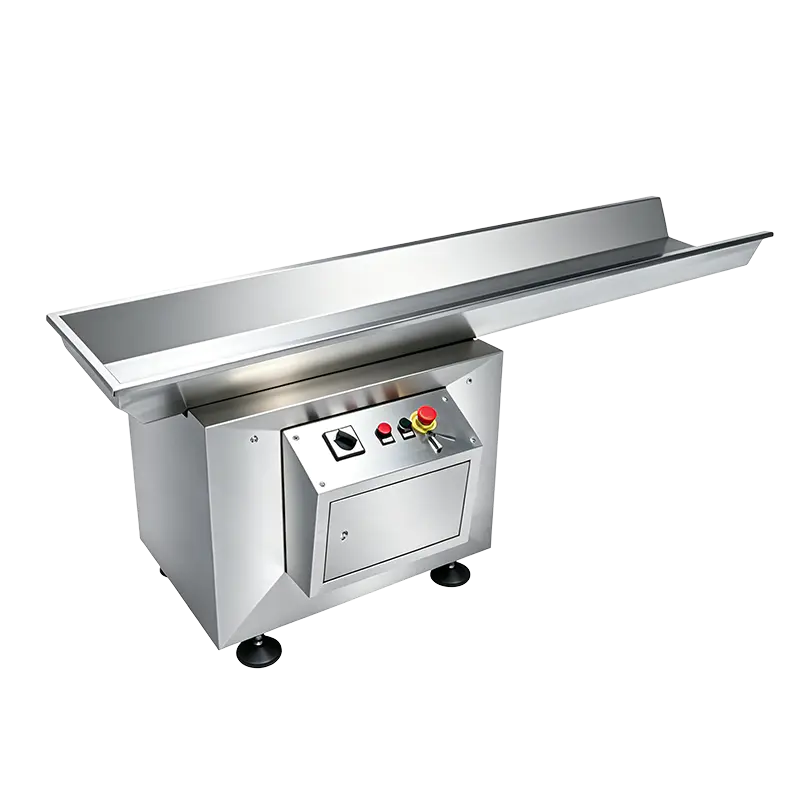
Puffer sind der andere ruhige Faktor. Ein kurzer Stautisch zwischen der Verpackungsmaschine und dem Kartonpacker absorbiert Mikrostopps und verhindert, dass die Linie jedes Mal stoppt, wenn ein Kartonaufrichter zögert. Zu viel Puffer verbirgt jedoch eine langsame Station und lässt das Produkt lange genug ruhen, um auf klebrigen oder temperaturempfindlichen Gütern zu wirken – dimensionieren Sie es also für ein paar Minuten Ausgabe und nicht für eine Schicht.
Die Ausschussbearbeitung erfordert die gleiche Disziplin. Metalldetektions-, Kontrollwäge- und Röntgenausschleusungen sollten in einem verschlossenen oder deutlich gekennzeichneten Behälter außerhalb des geschützten Bereichs landen, mit einem Bestätigungssensor, der so positioniert ist, dass ein fehlgeschlagener Ausschleus die Linie stoppt, anstatt eine verdächtige Packung weiterlaufen zu lassen. Lebensmittel-, Tiernahrungs- und Landwirtschaftslinien fügen diesem Block normalerweise Staubkontrolle, Abwaschbarkeit und Schädlingsschutz hinzu; die Lebensmittelverpackungslösungen Die Übersicht zeigt, wie diese Konfigurationen normalerweise gruppiert sind.
Es gibt keine nützliche generische Zahl. Der Platzbedarf richtet sich nach dem Durchsatz, der Beutelgröße und der gewünschten Puffermenge sowie den Wartungsabständen rund um jede Maschine. Eine kompakte Einzelverpackungslinie mit manuellem End-of-Line-System bietet Platz für ein paar Dutzend Quadratmeter, während das gleiche Produkt mit automatischer Kartonverpackung und Palettierung möglicherweise ein Vielfaches davon benötigt, hauptsächlich für die Akkumulation und Palettenbereitstellung.
Bei den meisten Systemen erfolgt die Metallerkennung nach dem Verschließen und vor oder nach dem Kontrollwiegen, abhängig von der Packungsstabilität und dem Auswurfmechanismus. Der entscheidende Faktor ist in der Regel die Ablehnungsbestätigung: Die Einheit, die zuerst ablehnt, muss Platz für ihren Behälter und ihren Sensor haben, und die zweite Einheit sollte eine Packung, die die erste bereits abgelehnt hat, nicht erneut annehmen.
Reservieren Sie Stellfläche und Nutzkapazität, anstatt sofort die zweite Maschine zu kaufen. Eine zusätzliche Länge in der Inspektions- und Kartonpackzone, ein Ersatz-Druckluftanschluss und eine zusätzliche Stromzuführung sind beim Aufbau kostengünstig und nachträglich umständlich.
Die Liniengeschwindigkeit ist die Geschwindigkeit, die die langsamste Station unter idealen Bedingungen erreichen kann. Guter Output ist das, was die Linie als verkaufsfähiges Produkt pro Schicht verlässt, nach Stopps, Ausschuss, Umrüstungen und Reinigung. Layoutentscheidungen, insbesondere Puffergröße und Zugriffsraum, wirken sich weitaus stärker auf die zweite Zahl aus als auf die erste.
Das Nützlichste, was Sie zu einem Lieferantengespräch mitbringen können, ist keine Wunschliste mit Maschinen – es ist ein gemessenes gutes Produktionsziel, die SKU-Liste für die nächsten drei Jahre und ein Grundriss mit markiertem Säulenraster und Versorgungsabfällen. Mit diesen drei Punkten ist das Layout einer automatischen Verpackungslinie nicht mehr nur eine Zeichenübung, sondern wird zu einer Produktionsentscheidung, die auch zwei Jahre nach der Inbetriebnahme noch sinnvoll aussieht.
Kontaktieren Sie uns
+86-573-82788180
+86-15325730953
Benötigen Sie eine E-Mail
info@mainfill.com
jiayingzhuge18@qq.com
Über
Jiaxing K-Line Machinery Co., Ltd. ist ein Hersteller und Dienstleister für automatische Verpackungsmaschinen, der den inländischen High-End- und Überseemarkt bedient.
Links
Produkte
Holen Sie sich ein kostenloses Angebot